Fala, colega de prancheta e de chão de fábrica. Puxe uma cadeira, pegue o seu café e vamos ter aquela conversa franca que a nossa rotina industrial exige. A gente sabe que, durante muito tempo no cenário industrial, a palavra efluente carregava o estigma de ser apenas o “fim da linha” — um problema inconveniente que precisava ser empurrado para fora da planta o mais rápido possível.
Hoje, no entanto, a realidade técnica nos impõe uma visão muito mais profunda. É frequente encontrar em projetos industriais um foco formidável na linha de produção principal, enquanto a estação de tratamento é tratada com um empirismo perigoso. A verdade é que a gestão de um efluente não se resolve apenas com um conjunto de tubos e caixas de concreto. Nós estamos lidando com um fluido de reologia complexa, carregado de variáveis termodinâmicas, químicas e biológicas.
Se nós, engenheiros, ignorarmos o regime de escoamento, a taxa de cisalhamento ou as leis de transferência de massa, o tratamento não atinge os parâmetros exigidos, a Demanda Bioquímica de Oxigênio (DBO) sai do controle e a conformidade ambiental da fábrica entra em risco. Neste bate-papo técnico, vamos dissecar o caminho do efluente dentro da planta, entendendo fisicamente como otimizar cada etapa do processo para garantir que a sua gestão hídrica alcance a verdadeira excelência operacional.
Como a reologia do efluente afeta o dimensionamento do sistema de recalque?
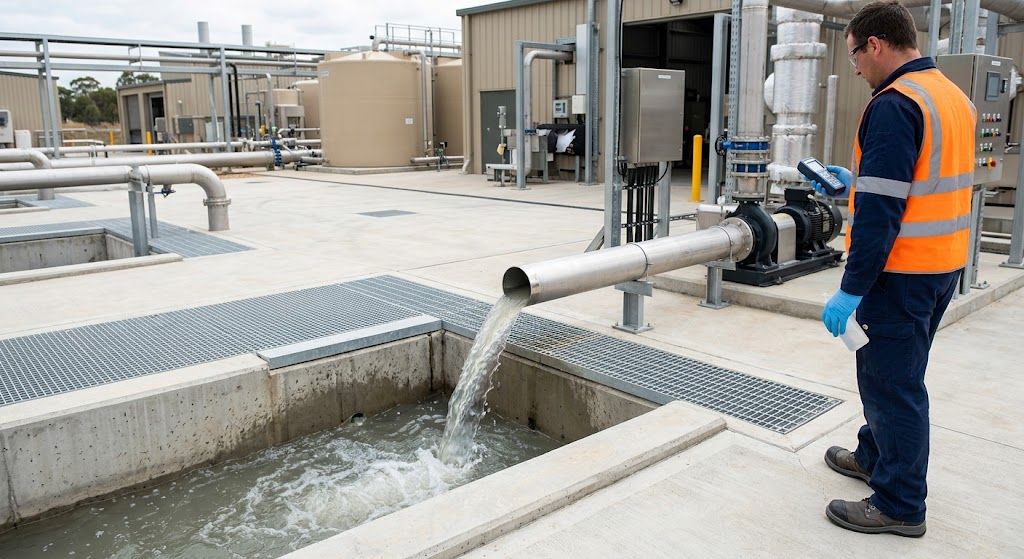
O primeiro desafio na gestão de qualquer efluente é a sua movimentação. O fluido gerado no processo produtivo precisa ser recalcado até a Estação de Tratamento de Efluentes (ETE). Um equívoco comum em projetos iniciais é olhar para o volume diário gerado e selecionar uma bomba centrífuga baseando-se apenas na curva de água limpa fornecida pelo fabricante.
A mecânica dos fluidos nos dá um choque de realidade: um efluente industrial carregado de sólidos suspensos ou lodos ativados raramente se comporta como um fluido newtoniano. À medida que a concentração de partículas aumenta, o fluido assume um comportamento pseudoplástico, onde a viscosidade aparente muda consideravelmente de acordo com a tensão aplicada.
Se o sistema de bombeamento for dimensionado ignorando essa matriz reológica, a bomba não conseguirá vencer a perda de carga real (hf) das tubulações. O resultado é o estrangulamento da vazão, o superaquecimento da voluta e o risco severo de cavitação mecânica pela alteração do NPSH (Net Positive Suction Head) disponível. Para movimentar fluidos complexos, a engenharia exige a análise da curva do sistema associada à densidade e viscosidade específicas, especificando muitas vezes bombas de deslocamento positivo (como as de cavidade progressiva) que transferem o fluido de forma suave e contínua, sem destruir as propriedades físico-químicas do meio.
Por que o controle da transferência de massa é o segredo da equalização térmica e química?
Quando o efluente chega à ETE, ele traz consigo a instabilidade da fábrica. Há picos de pH, variações bruscas de temperatura (choques térmicos) e oscilações severas na Demanda Química de Oxigênio (DQO). Se alimentarmos os reatores subsequentes com essa montanha-russa química, a biomassa entrará em colapso.
A solução clássica é o tanque de equalização. Contudo, muitos gestores consideram que basta construir um tanque volumoso para reter o líquido, acreditando que a mistura acontecerá magicamente. Se o efluente for deixado estático, a física dita que os sólidos decantarão. No fundo, esse lodo entra em digestão anaeróbia, gerando gás sulfídrico (H2S) e acidificando todo o lote.
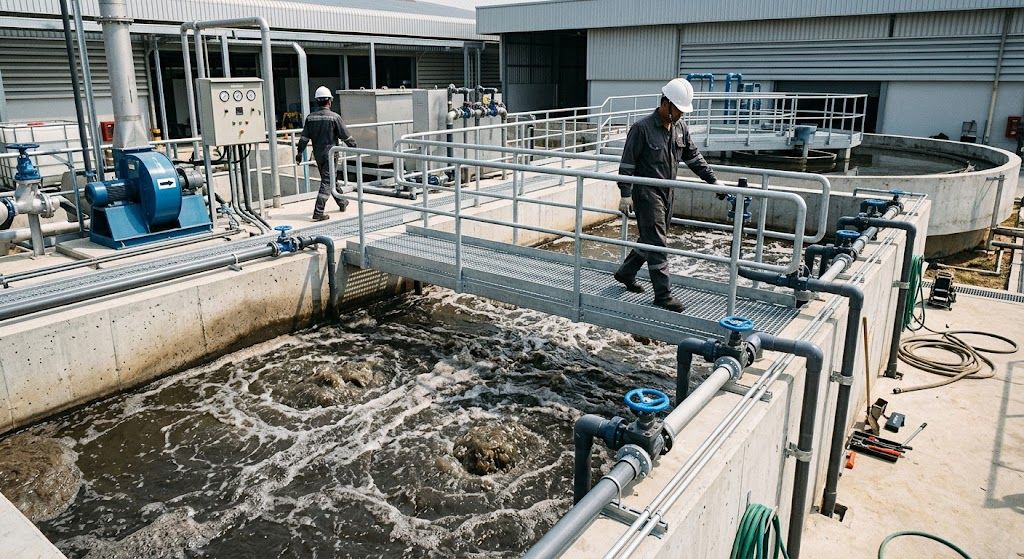
A equalização verdadeira é um processo dinâmico de transferência de massa. Precisamos instalar agitadores mecânicos calculados para induzir um escoamento em regime de transição ou turbulento, mantendo toda a massa líquida homogeneizada. O misturador deve aplicar o torque correto para dissipar gradientes de concentração e temperatura, garantindo que a bomba de alimentação do reator envie um fluxo constante e previsível. Isso estabiliza a cinética das reações químicas e biológicas a jusante.
Qual o papel do Número de Reynolds na etapa de coagulação e mistura rápida?
Em plantas que operam tratamento físico-químico, chega o momento de remover os coloides e sólidos ultrafinos em suspensão. A água turva do efluente recebe um coagulante (como sulfato de alumínio ou policloreto de alumínio) para neutralizar as cargas elétricas negativas das partículas.
Aqui, o tempo é o nosso maior adversário. A reação de hidrólise do coagulante ocorre em frações de segundo. Se o produto químico for injetado de forma passiva, ele reage consigo mesmo, formando precipitados inúteis. Para otimizar essa química, a engenharia impõe a necessidade de um Número de Reynolds (Re) elevado e um alto Gradiente de Velocidade (G).
O reator de mistura rápida precisa de um impelidor que dissipe uma alta potência motriz em um curto espaço de tempo. O objetivo é criar um regime plenamente turbulento que distribua o reagente por todo o volume do efluente de forma instantânea. Um dimensionamento incorreto gera zonas mortas no tanque, o que fatalmente resultará no consumo excessivo (e caríssimo) de produtos químicos e em uma coagulação ineficiente.
Como a fluidodinâmica previne o cisalhamento excessivo na formação do floco?
Após a mistura rápida, avançamos para a floculação. O jogo mecânico agora se inverte por completo. O objetivo é promover choques ortocinéticos entre as partículas desestabilizadas, permitindo que elas se aglomerem com a ajuda de polímeros sintéticos, formando flocos densos e estruturados.
É frequente em projetos de readequação de ETA/ETE o uso de misturadores reaproveitados operando em altas rotações dentro das câmaras de floculação. Essa decisão impõe uma tremenda tensão de cisalhamento (τ) ao efluente. Flocos químicos ou lodos biológicos são estruturas frágeis; ao sofrerem alto cisalhamento, as pontes poliméricas se rompem. O floco é triturado e perde seu diâmetro.
Como a velocidade de sedimentação pela Lei de Stokes é proporcional ao quadrado do diâmetro da partícula, um floco triturado não decanta. Ele flutua e é arrastado para fora do decantador, estragando todo o tratamento. A engenharia prescreve para essa etapa o uso de hélices de perfil aerodinâmico (hydrofoil), que operam com alto torque e baixíssima rotação, gerando um escoamento axial volumoso que respeita a fragilidade do floco e prepara o terreno ideal para a sedimentação.
Qual a importância da especificação de materiais e da segurança (NR-33) nos reatores?
Não há projeto genial que compense a negligência com a integridade estrutural e a vida humana. O manuseio de efluente envolve ambientes estritamente agressivos. A presença de cloretos, ácidos graxos e a formação do ácido sulfúrico proveniente do gás sulfídrico submetem o concreto e o aço a testes de durabilidade extremos.
A corrosão alveolar (pites) e o desgaste por abrasão (areia e sólidos) não demoram a aparecer. A especificação metalúrgica deve ser impecável: eixos, fixadores e rotores mecânicos submersos devem ser usinados em Aço Inoxidável austenítico (como o AISI 316L). As tubulações de dosagem química demandam polímeros de engenharia (PEAD, PRFV).
Além disso, a ordem inegociável da indústria é: Projeto -> Operação -> Manutenção -> Segurança. Poços de equalização e reatores biológicos são irrevogavelmente Espaços Confinados. O layout deve aderir à Norma Regulamentadora 33 (NR-33), prevendo escotilhas amplas e sistemas de exaustão, permitindo que o maquinário possa ser içado sem que o mantenedor precise entrar no ambiente tóxico. Em complemento, os painéis elétricos devem seguir a NR-12, permitindo o Bloqueio e Etiquetagem (LOTO – Lockout/Tagout) das seccionadoras, assegurando energia zero durante qualquer inspeção nas linhas de efluente. Para regulamentações detalhadas sobre qualidade de descarte e estruturação, recomenda-se a consulta contínua aos manuais da Agência Nacional de Águas e Saneamento Básico (ANA).
A Excelência em Engenharia de Processos da Mixtura
Tratar e readequar um efluente industrial para devolvê-mo ao meio ambiente ou inseri-lo em um circuito de reuso é um triunfo da física, da química e da responsabilidade técnica. Como conversamos, ignorar o perfil reológico, a energia cinética de mistura ou as tensões mecânicas aplicadas aos fluidos é a via mais rápida para a ineficiência.
A Mixtura tem convicção de que não existem dois efluentes iguais. Por isso, repudiamos a venda de equipamentos de prateleira ou “pacotes” padronizados que tratam a fluidodinâmica com empirismo. Nós atuamos com firmeza como seus parceiros técnicos, provendo uma consolidada lede de serviços de engenharia consultiva, dimensionamento avançado de bioprocessos e sistemas de mistura.
Quando nossos engenheiros encaram a sua estação, nós dissecamos as taxas de cisalhamento, calculamos as necessidades reais de potência e torque e avaliamos a densidade de cada corrente da planta. Entregamos soluções em agitação com perfil hidrodinâmico customizado e ligas metálicas de alto desempenho, garantindo que a física do escoamento trabalhe incansavelmente a favor da estabilidade química da sua planta. Integrar a expertise da Mixtura à gestão do seu efluente é elevar a sua operação à máxima excelência em engenharia e eficiência ambiental.