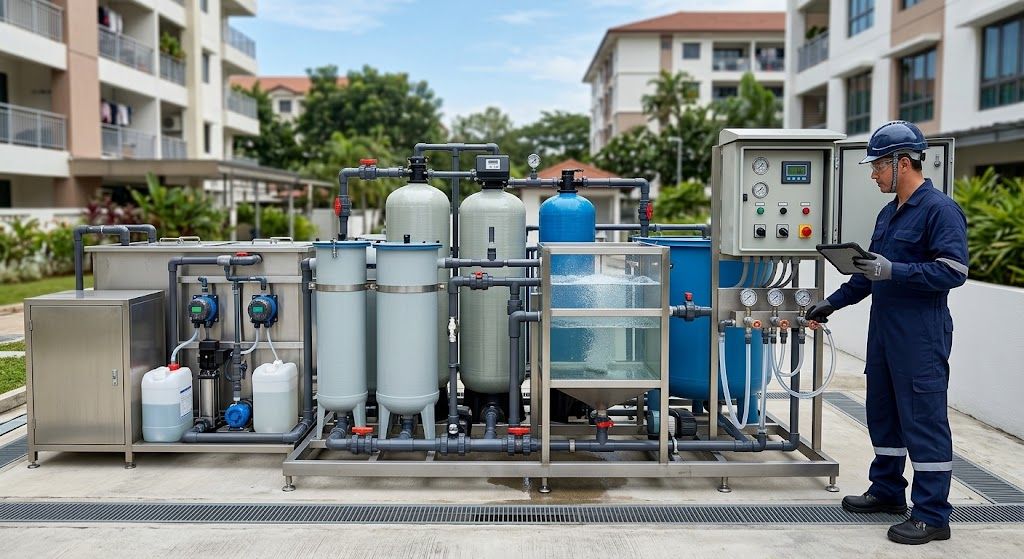
Vamos sentar e conversar, de engenheiro para engenheiro, com aquela franqueza que o nosso dia a dia no chão de fábrica exige. Sabe aquela sensação de ver um projeto com um Capex milionário operar com eficiência abaixo do esperado por conta de detalhes que “passaram batido” na fase de concepção? Pois é. É frequente encontrar em projetos industriais uma visão simplista sobre o tratamento de agua, onde se acredita que a compra de filtros de prateleira e a dosagem padronizada de químicos resolverão as complexidades da planta.
A realidade, como a física gosta de nos lembrar diariamente, é bem mais complexa. O tratamento de agua em utilidades industriais — seja para alimentar caldeiras de alta pressão, torres de resfriamento ou para atingir o cobiçado Descarte Líquido Zero (ZLD) — não é um mero processo de filtração. Trata-se de um reator termodinâmico contínuo. A eficiência da sua planta é governada pela mecânica dos fluidos, pelas taxas de transferência de massa e pelo rigoroso controle do escoamento.
Leia também: ETE: Engenharia, Fluidodinâmica e a Importância da Estação de Tratamento de Esgoto
Quando negligenciamos a reologia do fluido ou o balanço de energia nos tanques de mistura, os custos com produtos químicos disparam, as membranas sofrem colmatação prematura e a estabilidade da operação fica por um fio. Neste bate-papo técnico, vamos dissecar os processos modernos de purificação, entendendo fisicamente como otimizar cada etapa para garantir a máxima confiabilidade do seu sistema.
Como a reologia e a mistura rápida definem a eficiência da coagulação no tratamento de agua?
O passo inicial em muitas plantas industriais que captam água bruta de rios ou poços é o tratamento físico-químico. A água bruta carrega argilas, sílica e compostos orgânicos coloidais que possuem cargas elétricas negativas, repelindo-se mutuamente. Para que essas impurezas decantem, precisamos adicionar coagulantes (como sais de ferro ou alumínio) que neutralizam essas cargas.
A química aqui exige uma resposta mecânica imediata. A reação de hidrólise do coagulante ocorre em frações de segundo. Portanto, se a mistura não for instantânea e homogênea, o produto químico precipita antes de encontrar as partículas coloidais. O parâmetro de controle que domina essa etapa é o Gradiente de Velocidade (G).
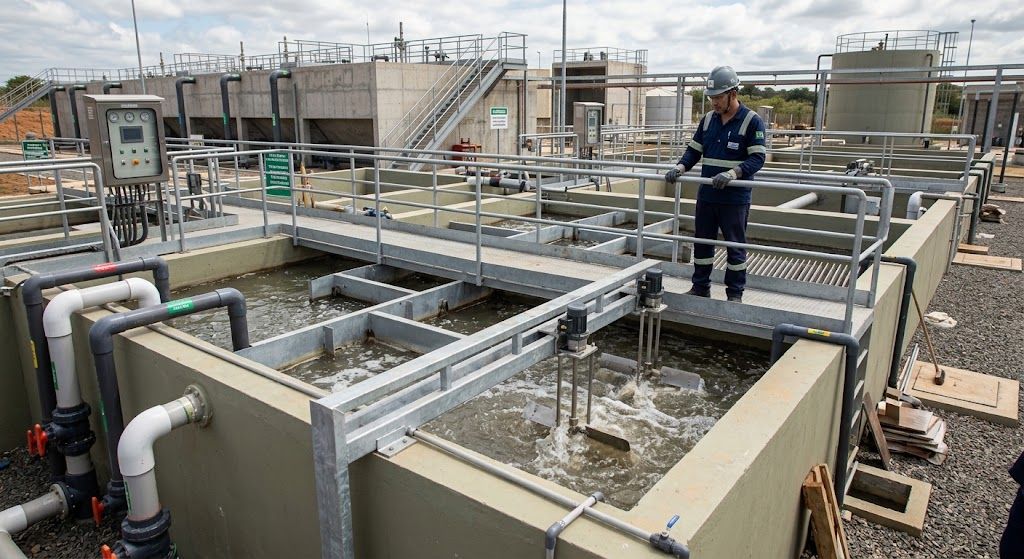
Um equívoco comum é instalar misturadores mecânicos subdimensionados, acreditando que qualquer agitação visual na superfície do tanque é suficiente. Na verdade, precisamos induzir um regime plenamente turbulento, com um Número de Reynolds (Re) elevado. Se a potência motriz transferida ao eixo for baixa, a taxa de dissipação de energia turbulenta não atinge todo o volume do fluido, criando zonas mortas. O resultado prático? Você acaba consumindo o dobro de coagulante para obter o mesmo resultado, gerando um volume de lodo químico desnecessário que vai encarecer a etapa de desaguamento lá na frente. O dimensionamento fluido-mecânico preciso do impelidor é o que garante a colisão eficiente sem desperdício de insumos.
Por que a fluidodinâmica em membranas de ultrafiltração previne o fouling prematuro?
Avançando no processo, o tratamento de agua moderno depende fortemente de sistemas de separação por membranas, como a Ultrafiltração (UF) e a Osmose Reversa (OR). A grande dor de cabeça operacional nestes sistemas tem nome: fouling (incrustação ou colmatação biológica/física).
Muitos gestores consideram que a troca frequente de membranas é um custo fixo inevitável. Mas vamos olhar para a hidráulica da situação. As membranas operam sob o princípio de filtração tangencial (cross-flow). Enquanto uma parte do fluido atravessa a barreira (permeado), a maior parte escoa paralelamente à superfície da membrana (concentrado ou rejeito).
Esse escoamento paralelo é vital. A velocidade do fluido ao longo da membrana gera uma tensão de cisalhamento () na parede. Essa força mecânica atua “varrendo” a camada limite hidrodinâmica, varrendo as partículas e os sais que tentam se acumular na superfície (fenômeno conhecido como polarização por concentração). Se o sistema de bombeamento a montante apresentar oscilações de vazão ou se o design do skid não garantir uma velocidade tangencial uniforme, a tensão de cisalhamento cai. Sem essa varredura física, a incrustação acelera vertiginosamente, a perda de carga (hf) dispara e o consumo energético das bombas de alta pressão atinge picos indesejáveis. A física nos mostra que proteger a membrana é, antes de tudo, um exercício de controle de vazão e velocidade.
Qual o papel da transferência de massa nos Sistemas de Oxidação Avançada (POA)?
Quando a indústria precisa degradar compostos orgânicos recalcitrantes (que a biologia convencional não consegue quebrar) ou realizar uma desinfecção absoluta, os Processos de Oxidação Avançada (POA) entram em cena. A injeção de Ozônio (O3) é um dos métodos mais eficazes.
Entretanto, o ozônio é um gás. Para que ele oxide a matéria orgânica, ele precisa sair da bolha de ar e dissolver-se na água. Essa transferência de massa na interface gás-líquido é descrita pela Lei de Henry. Se você simplesmente borbulhar o gás no fundo de um tanque estático, as bolhas ascenderão rapidamente, e o ozônio escapará para a atmosfera (o headspace) antes de reagir com o fluido.
Para que a oxidação ocorra com eficiência, a engenharia de processos deve maximizar a área interfacial e o tempo de retenção da bolha. Isso requer a utilização de difusores de microbolhas acoplados a sistemas de agitação projetados para gerar correntes descendentes (down-pumping). Esse escoamento contra o fluxo natural de subida da bolha aumenta drasticamente o tempo de contato. Operar um sistema de ozonização sem dominar o controle da transferência de massa é literalmente jogar energia (e dinheiro) para o ar, reduzindo a eficiência global do tratamento de agua.
Como a especificação de ligas metálicas combate a corrosão em altas salinidades?
A purificação extrema da água (como a geração de água desmineralizada via osmose reversa) produz um subproduto implacável: o rejeito salino. Em indústrias que operam com reuso ou captação de água salobra, a concentração de íons cloreto (Cl-) atinge níveis extremamente agressivos.
Os cloretos são inimigos jurados da camada de passivação do aço. É frequente encontrar em projetos a tentativa de reduzir o Capex inicial especificando aço carbono com pintura epóxi ou aços inoxidáveis de grau inferior (como o AISI 304) para tubulações, eixos de agitadores e carcaças de bombas que lidarão com fluidos de alta condutividade. O resultado é o rápido desenvolvimento de corrosão por pites (corrosão alveolar), onde o cloreto perfura o metal localmente, criando microfuros que podem colapsar equipamentos inteiros.
A excelência no projeto prescreve a utilização de Aço Inoxidável AISI 316L (devido à adição de molibdênio) ou, em casos de salinidade extrema, ligas Duplex e Super Duplex. A escolha metalúrgica correta assegura que os seus sistemas de agitação e bombeamento resistam ao ataque termodinâmico do meio, elevando o MTBF (Tempo Médio Entre Falhas) e evitando paradas de planta não programadas.
De que forma o design dos tanques integra as normas de segurança NR-12 e NR-33?
Nós, engenheiros de chão de fábrica, sabemos que um projeto só é brilhante se ele for seguro para quem vai operá-lo e mantê-lo. A máxima da engenharia responsável obedece a um fluxo contínuo: Projeto -> Operação -> Manutenção -> Segurança.
Tanques de equalização, reatores de ozônio e caixas de filtração são, por definição geométrica, Espaços Confinados. Portanto, a concepção estrutural dessas unidades deve embarcar nativamente as diretrizes da Norma Regulamentadora 33 (NR-33). O projeto deve contemplar bocas de visita (manholes) dimensionadas corretamente, conexões para insuflamento de ar externo e sistemas que permitam a extração de bombas e agitadores submersos através de guias tubulares e talhas operadas a partir da superfície. A ideia é evitar ao máximo que o operador precise entrar na atmosfera restrita.
Paralelamente, os sistemas de acionamento mecânico (misturadores mecânicos, raspadores e bombas) devem aderir à NR-12 (Segurança em Máquinas e Equipamentos). O projeto elétrico deve incluir seccionadoras físicas que permitam a aplicação de cadeados (LOTO – Lockout/Tagout). Assim, durante uma manutenção preventiva no sistema de tratamento de agua, o técnico bloqueia a energia diretamente no painel, garantindo que não haja o menor risco de partida inadvertida do equipamento. Para aprofundamentos em resoluções hídricas e padrões de segurança de projetos, os manuais da Agência Nacional de Águas e Saneamento Básico (ANA) oferecem excelente literatura técnica complementar.
A Excelência em Engenharia de Processos da Mixtura
Como conversamos até aqui, garantir a qualidade físico-química de uma planta de tratamento não se resume a adquirir peças soltas e torcer para que a química faça o resto. É uma disciplina rigorosa de fluidodinâmica, balanço de energia e resistência dos materiais.
A Mixtura tem convicção de que cada processo industrial possui uma “assinatura” única. Nós não comercializamos “pacotes” padronizados de prateleira ou agitadores dimensionados no empirismo. Nosso posicionamento é atuar como seus parceiros estratégicos de engenharia. Oferecemos uma lede robusta de serviços especializados em mistura industrial, transferência de massa e dimensionamento fluidodinâmico.
Quando a equipe da Mixtura desenha o sistema de agitação para os seus tanques de coagulação, neutralização ou oxidação, nós avaliamos profundamente a variação de viscosidade, a densidade do seu fluido e as taxas de cisalhamento exigidas. Especificamos misturadores com eixos aerodinâmicos em aço Inox 316L, operando com o torque e a potência exatos para estabilizar o seu escoamento, sem desperdício de energia ou quebra de flocos. Integrar os serviços e a expertise da Mixtura ao seu parque fabril significa assegurar que a física trabalhe incansavelmente a favor da sua eficiência operacional e da máxima excelência em engenharia.