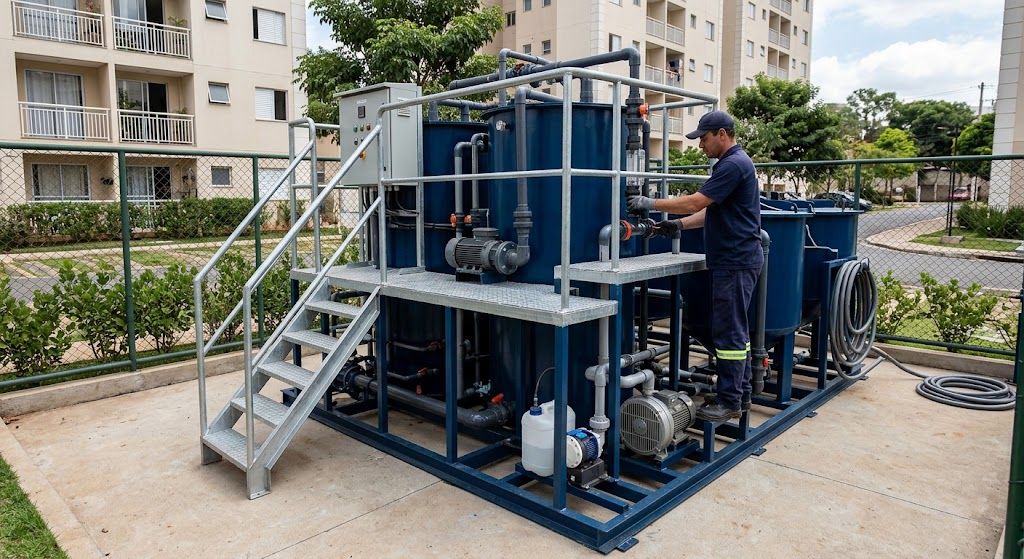
Olá, colega de profissão. Vamos sentar e conversar, de engenheiro para engenheiro, sobre uma das infraestruturas mais vitais e, ironicamente, mais mal compreendidas dos nossos complexos industriais e urbanos: a ETE (Estação de Tratamento de Esgoto).
É frequente encontrar em projetos industriais um olhar voltado quase exclusivamente para a linha de produção, deixando a ETE em segundo plano, tratada como um simples sumidouro ou um conjunto de tanques estáticos onde a água “magicamente” se limpa. A realidade física, contudo, é fascinante e implacável. Uma estação de tratamento de esgoto é um complexo reator termodinâmico e hidrodinâmico. Sua eficiência não depende do acaso, mas do controle milimétrico da mecânica dos fluidos, da cinética de reações biológicas e da transferência de massa.
Leia também: Guia Completo sobre Fossa Séptica: Engenharia, Instalação e Normas no Saneamento
Quando negligenciamos o balanço hídrico ou as taxas de cisalhamento dessa planta, o processo perde estabilidade, as taxas de DBO (Demanda Bioquímica de Oxigênio) e DQO (Demanda Química de Oxigênio) disparam, e a conformidade ambiental da fábrica fica comprometida. Neste bate-papo técnico, vamos mergulhar no funcionamento de uma ETE, entendendo fisicamente como otimizar seus processos para garantir que a planta opere com a máxima eficiência, protegendo o meio ambiente e a rentabilidade da operação.
Como o regime de escoamento e o Número de Reynolds afetam a equalização na ETE?
O primeiro grande desafio de qualquer ETE é a instabilidade. O efluente bruto não chega à planta de forma constante; ele apresenta picos sazonais de vazão, variações bruscas de temperatura e oscilações severas na concentração de carga orgânica. Se injetarmos esse fluido diretamente nos reatores biológicos, causaremos um choque de carga capaz de desestabilizar toda a biomassa.
Por isso, o coração inicial da planta é o tanque de equalização. O objetivo termodinâmico aqui é homogeneizar o efluente, criando uma mistura completa. Muitos gestores consideram que basta usar o volume do tanque para reter a água, mas a fluidodinâmica nos alerta: se o efluente parar, os Sólidos Suspensos Totais (SST) decantam e iniciam um processo anaeróbio gerador de odores (H2S).
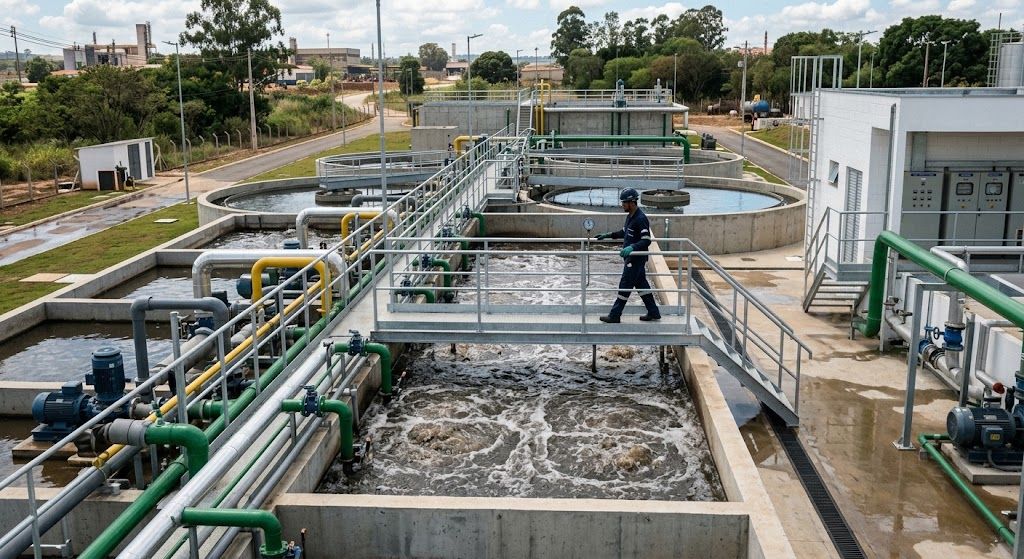
Precisamos manter o fluido em movimento, e é aqui que controlamos o Número de Reynolds (Re). O sistema de agitação mecânica (ou aeração) do tanque de equalização deve garantir um regime de escoamento turbulento o suficiente para manter as partículas em suspensão, mas sem exageros. Se o impelidor aplicar uma potência desproporcional, geraremos vórtices e uma tensão de cisalhamento excessiva que fragmentará as partículas, dificultando as etapas de decantação a jusante. O dimensionamento fluido-mecânico preciso do agitador garante que a ETE receba, 24 horas por dia, um fluido com características previsíveis.
Por que a transferência de massa de oxigênio dita o ritmo do reator aeróbio?
Na etapa secundária, o processo de lodos ativados (ou MBBR, SBR, entre outros) entra em cena. Neste ponto da ETE, transferimos a responsabilidade da purificação para colônias de bactérias aeróbias. Para que esses microrganismos metabolizem a matéria orgânica e reduzam a DBO, eles precisam de uma quantidade massiva de oxigênio dissolvido.
Um equívoco comum no projeto de sistemas de aeração é acreditar que grandes volumes de ar injetados no fundo do tanque resolvem o problema. A física nos lembra que a dissolução de um gás em um líquido obedece a leis estritas de difusão e transferência de massa (como a Lei de Henry). A molécula de oxigênio precisa vencer a resistência da interface da bolha para passar para o estado dissolvido.
Se a bolha de ar for muito grande, ela ascende rapidamente para a superfície e escapa para a atmosfera antes de transferir o oxigênio. Para otimizar a eficiência de transferência de oxigênio (SOTR), o projeto da ETE deve empregar difusores de microbolhas, que maximizam a área superficial de contato. Além disso, as correntes ascendentes e descendentes geradas pelo fluxo devem aumentar o tempo de retenção dessas bolhas no seio do líquido. O arranjo correto economiza uma quantidade substancial de energia elétrica nos sopradores, melhorando o rendimento cinético do tratamento.
Qual o papel do gradiente de velocidade na floculação dentro da ETE?
Em muitas ETEs industriais, ou nas etapas de polimento de ETAs conjugadas, dependemos do tratamento físico-químico. A adição de polímeros sintéticos (floculantes) visa aglomerar finos coloidais em macroflocos densos, que possam ser separados por decantação ou flotação por ar dissolvido (FAD).
A mecânica da floculação é uma verdadeira aula de física aplicada. Depois que a química faz o seu papel, o processo necessita de energia mecânica puramente física para promover os choques ortocinéticos entre as partículas. O parâmetro que governa essa etapa é o Gradiente de Velocidade (G).
Se dimensionarmos o floculador com um torque e uma rotação muito elevados, a tensão de cisalhamento gerada pelas pás rompe as frágeis pontes poliméricas, destruindo o floco irreversivelmente. Por outro lado, se a agitação for muito branda, as partículas decantam antes de ganhar volume. Uma estação de tratamento de esgoto moderna utiliza misturadores mecânicos equipados com inversores de frequência (VFDs) e impelidores de perfil aerodinâmico (hydrofoil). Isso permite ao operador ajustar milimetricamente o torque aplicado, garantindo um fluxo predominantemente axial de baixo cisalhamento, formando flocos pesados e estruturalmente íntegros.
Como a reologia do lodo e a especificação de materiais previnem a corrosão e a abrasão?
À medida que o efluente é clarificado, o resíduo desse processo concentra-se no fundo dos decantadores na forma de lodo adensado. É nesse ponto que a fluidodinâmica apresenta um de seus maiores desafios: a mudança de comportamento reológico.
O lodo de uma ETE deixa de se comportar como um fluido newtoniano (como a água pura) e passa a apresentar um comportamento pseudoplástico. Sua viscosidade aparente aumenta consideravelmente, exigindo sistemas de raspagem de fundo e bombas de recalque dimensionadas para suportar altos torques e lidar com uma considerável perda de carga nas tubulações.
Somado a isso, o efluente frequentemente carrega areia (sílica) e componentes corrosivos gerados por processos anóxicos, como o ácido sulfúrico derivado do gás sulfídrico. Utilizar componentes em aço carbono sem proteção em raspadores ou eixos de agitação favorece a corrosão galvânica acelerada e o desgaste por abrasão mecânica. O projeto de materiais da ETE exige a aplicação de Aço Inoxidável (AISI 316L, devido à presença do molibdênio) em equipamentos submersos, e a utilização extensiva de polímeros avançados (PRFV, PEAD) para linhas de dosagem química. Essa escolha metalúrgica protege o investimento da planta a longo prazo.
De que forma o layout da ETE incorpora as normativas de segurança (NR-12 e NR-33)?
Nós, engenheiros, sabemos que a eficiência de uma planta perde todo o seu valor se o ambiente não for seguro. O raciocínio da excelência industrial dita uma progressão clara: Projeto -> Operação -> Manutenção -> Segurança. Por lidar com reatores profundos, galerias subterrâneas e poços de equalização, a infraestrutura de uma ETE interage permanentemente com ambientes classificados como Espaços Confinados.
O atendimento à Norma Regulamentadora 33 (NR-33) deve estar embarcado no design estrutural. Os tanques devem ser projetados com bocas de visita amplas, dutos para ventilação forçada e pontos de ancoragem para linhas de vida. O objetivo é que inspeções e limpezas mecânicas no interior dos decantadores ocorram sob condições de atmosfera rigorosamente monitorada.
Adicionalmente, os acionamentos de todos os agitadores, bombas submersíveis e pontes raspadoras da estação de tratamento de esgoto precisam respeitar a NR-12 (Segurança em Máquinas e Equipamentos). A arquitetura do painel elétrico deve prever chaves seccionadoras físicas compatíveis com protocolos de Bloqueio e Etiquetagem (LOTO – Lockout/Tagout). Isso permite que o operador tranque a energia do equipamento antes de iniciar uma manutenção, garantindo que o sistema ofereça risco zero de acionamento acidental. O cuidado com o efluente e o cuidado com a vida caminham juntos. Para um aprofundamento nas diretrizes hídricas nacionais, as normativas da Agência Nacional de Águas e Saneamento Básico (ANA) são excelentes literaturas de apoio.
A Excelência em Engenharia de Processos da Mixtura
Como vimos nessa nossa conversa, garantir que a água retorne ao meio ambiente (ou ao reuso industrial) dentro dos padrões exigidos é um feito impressionante da termodinâmica, da química e, sobretudo, da mecânica dos fluidos. Uma ETE não aceita arranjos improvisados ou dimensionamentos baseados em empirismo.
A Mixtura tem absoluta clareza dessa complexidade. Nós repudiamos a comercialização de misturadores genéricos de prateleira ou “pacotes” padronizados que desconsideram o comportamento fluido-mecânico específico do seu efluente. Nosso posicionamento no mercado é firme: somos seus parceiros em engenharia consultiva, oferecendo uma seleta lede de serviços especializados em mistura industrial, transferência de massa e controle de processos.
Quando somos acionados para atuar na sua estação de tratamento de esgoto, nossos engenheiros avaliam o balanço de massa, calculam a variação da viscosidade aparente do lodo e mapeiam o gradiente de velocidade ideal. Desenhamos sistemas de agitação sob medida, utilizando ligas em aço inox e perfis aerodinâmicos precisos, aplicando a potência e o torque exatos que a sua biologia exige para prosperar. Integrar o know-how da Mixtura à sua ETE é assegurar que a física trabalhe a favor da sua estabilidade operacional e da excelência ambiental da sua indústria.